Lean Operations
Eliminasi Pemborosan & Penciptaan Nilai
Menguasai filosofi Toyota Production System (TPS), mengidentifikasi 7+1 pemborosan (Muda), menerapkan Value Stream Mapping (VSM), Just-In-Time (JIT), dan budaya Kaizen untuk operasional yang ramping dan tangkas.
Tujuan Pembelajaran
Setelah sesi ini, mahasiswa mampu menerapkan prinsip-prinsip Lean untuk mengidentifikasi dan menghilangkan aktivitas yang tidak menambah nilai (non-value-added) dalam proses operasional.
Memahami prinsip Lean Thinking dan perbedaan push vs pull system.
Mengidentifikasi TIMWOODS dalam konteks operasional nyata.
Memetakan current state dan merancang future state yang lebih efisien.
Menerapkan JIT, Kanban, 5S, Poka-Yoke, dan Kaizen dalam perbaikan berkelanjutan.
1. Filosofi Lean & Toyota Production System (TPS)
Lean Operations berakar pada Toyota Production System (TPS) yang dikembangkan oleh Taiichi Ohno dan Shigeo Shingo pasca-Perang Dunia II. Intinya adalah memaksimalkan nilai pelanggan sambil meminimalkan pemborosan.
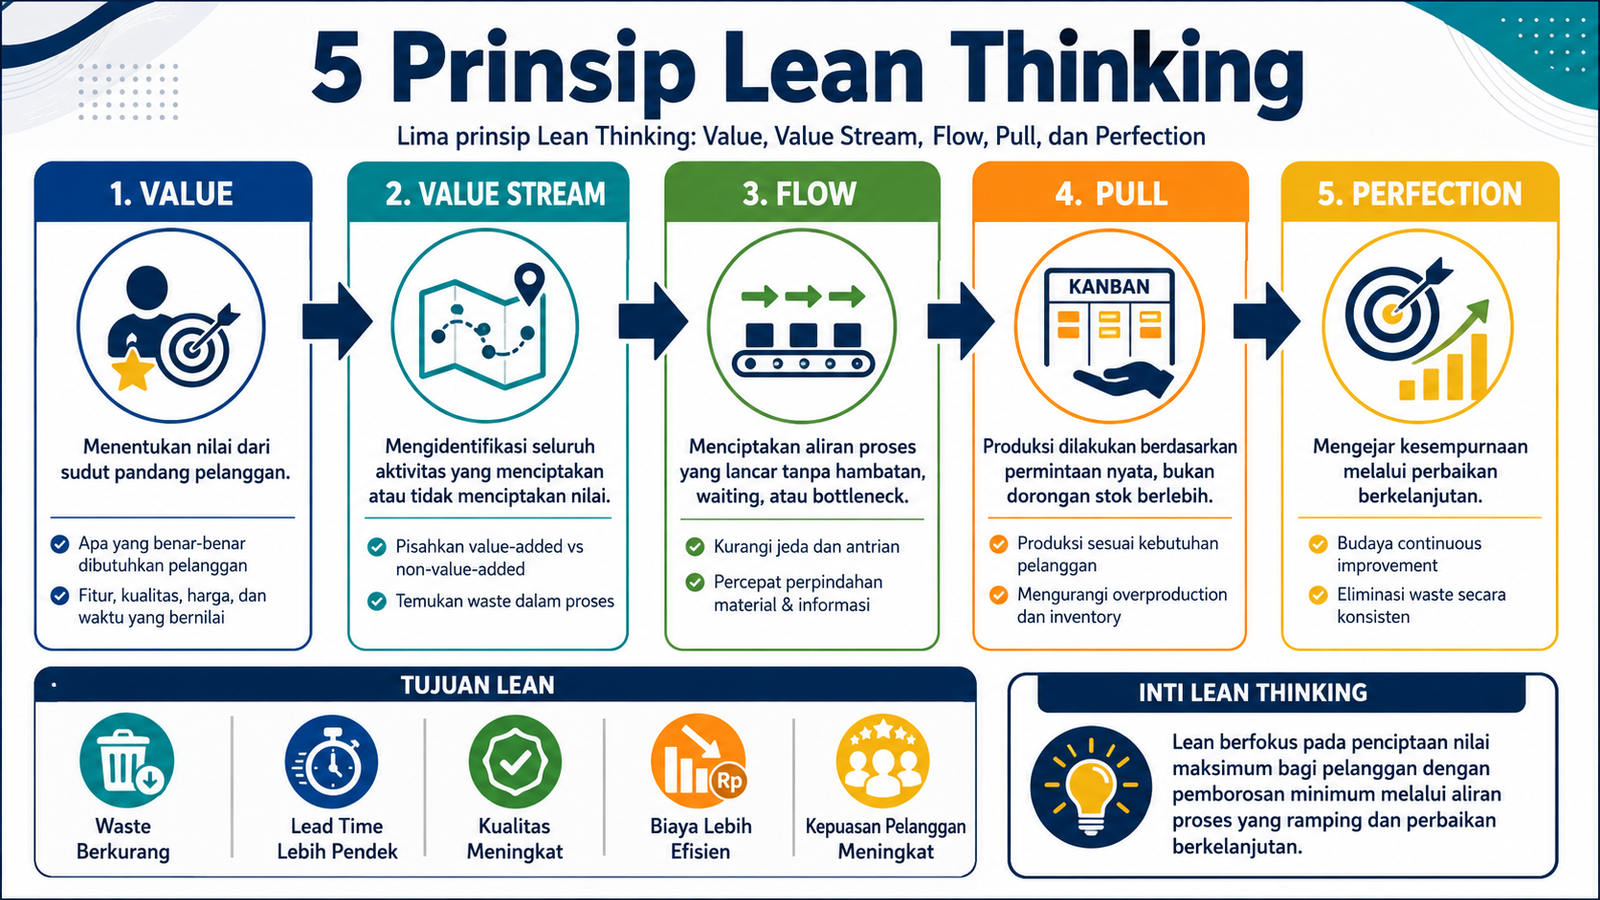
Lima Prinsip Lean Thinking (Womack & Jones)
- Specify Value: Tentukan nilai dari perspektif pelanggan akhir (apa yang bersedia mereka bayar?).
- Identify Value Stream: Petakan semua langkah (value-added dan non-value-added) untuk menciptakan produk/jasa.
- Create Flow: Pastikan langkah-langkah yang bernilai mengalir tanpa hambatan, antrean, atau penundaan.
- Establish Pull: Produksi hanya dimulai ketika ada permintaan dari pelanggan downstream (bukan didorong oleh forecast).
- Seek Perfection: Terus-menerus menghilangkan lapisan pemborosan melalui Kaizen.
2. Mengidentifikasi 7+1 Pemborosan (Muda)
Muda adalah aktivitas apa pun yang mengonsumsi sumber daya tetapi tidak menciptakan nilai bagi pelanggan. Menghilangkan Muda adalah fokus utama Lean.
3. Value Stream Mapping (VSM)
VSM adalah alat visual lean untuk menganalisis aliran material dan informasi yang diperlukan untuk membawa produk atau jasa dari konsep hingga pelanggan.
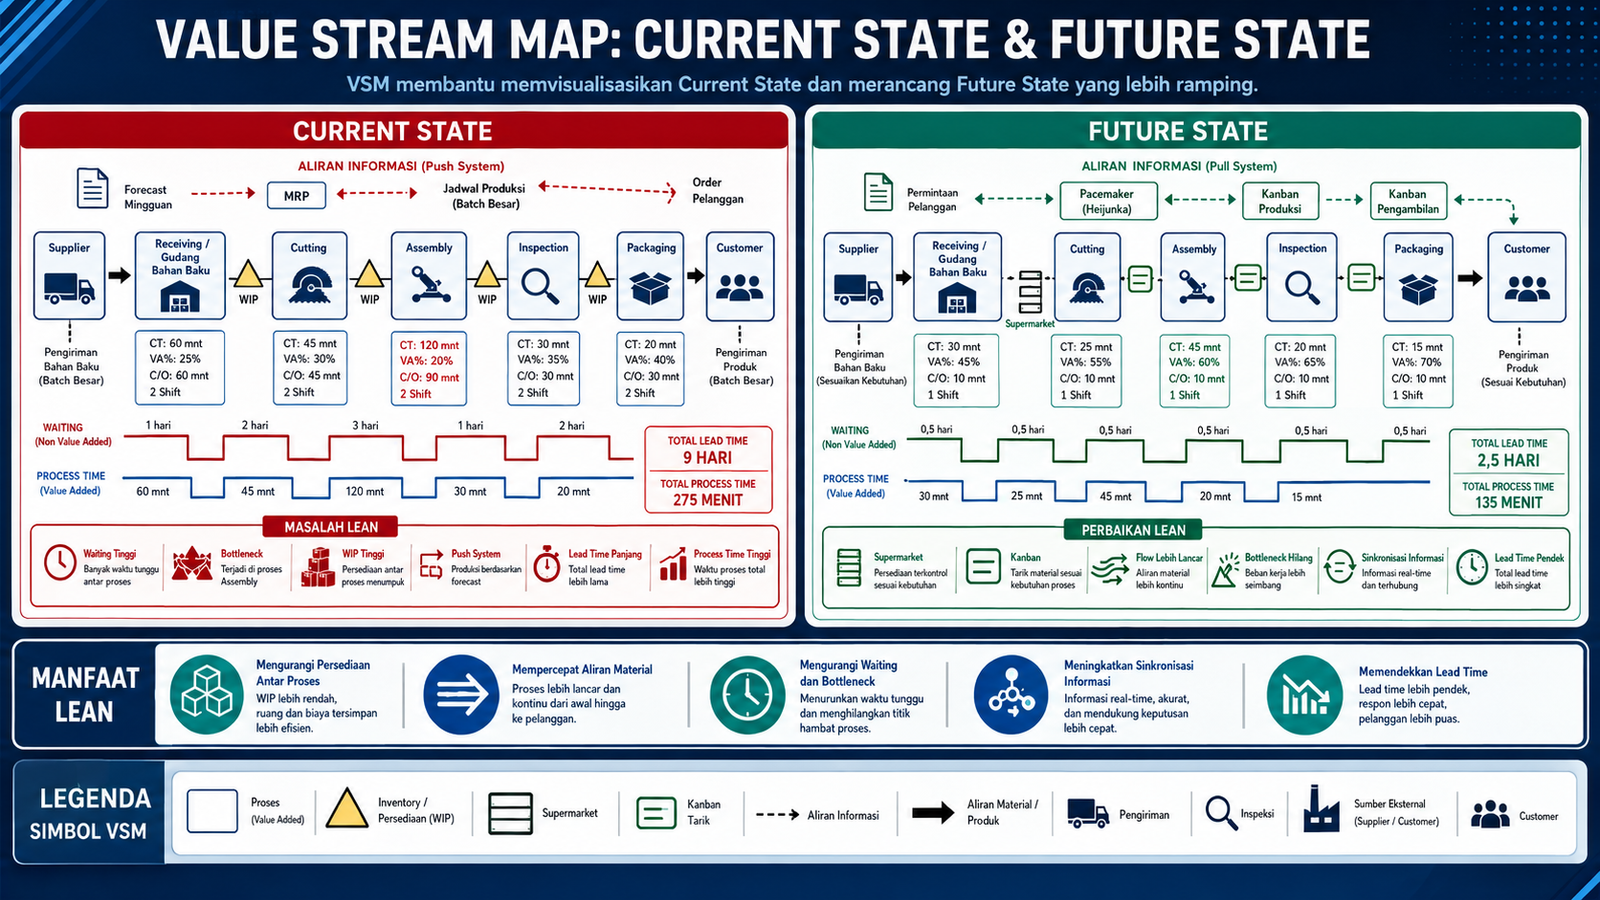
Langkah Membuat VSM
- Pilih keluarga produk: Fokus pada produk dengan volume tinggi atau masalah terbesar.
- Gambar Current State Map: Walk the floor (Gemba). Catat cycle time, changeover time, uptime, dan inventory di setiap proses. Jangan gambar dari ingatan!
- Hitung Metrik: Value-Added Time (VA) vs Total Lead Time. (Biasanya VA hanya < 5% dari total lead time).
- Identifikasi Pemborosan: Cari bottleneck, antrean, dan gerakan yang tidak perlu.
- Gambar Future State Map: Rancang aliran yang ideal dengan menerapkan prinsip Lean (misal: supermarket pull, heijunka, continuous flow).
- Buat Action Plan: Tentukan siapa, apa, dan kapan untuk mencapai Future State.
4. Just-In-Time (JIT) & Sistem Kanban
JIT adalah strategi untuk memproduksi dan mengirimkan barang hanya saat dibutuhkan, dalam jumlah yang dibutuhkan, dan ke tempat yang dibutuhkan.
Pull System vs Push System
| Aspek | Push System (Tradisional) | Pull System (Lean/JIT) |
|---|---|---|
| Pemicu | Forecast dan jadwal produksi master (MRP). | Permintaan aktual dari pelanggan downstream. |
| Inventori | Tinggi (untuk mengantisipasi error forecast). | Rendah (hanya buffer minimal yang terkontrol). |
| Fleksibilitas | Rendah (batch besar, changeover lama). | Tinggi (batch kecil, changeover cepat/SMED). |
| Masalah | Tersembunyi di balik tumpukan inventori. | Terpapar dan harus segera diselesaikan. |
Sistem Kanban
Kanban (kartu sinyal) adalah mekanisme visual untuk mengimplementasikan Pull System. Kanban memberi otorisasi untuk memproduksi atau memindahkan material.
- Production Kanban: Otorisasi untuk memproduksi sejumlah tertentu.
- Withdrawal (Conveyance) Kanban: Otorisasi untuk memindahkan material ke proses berikutnya.
N = Jumlah kartu, D = Demand rate, L = Lead time, S = Safety factor, C = Kapasitas kontainer.
5. Alat Pendukung Lean: 5S, Poka-Yoke, & Kaizen
5S (Fondasi Visual Workplace)
Lingkungan kerja yang rapi adalah prasyarat Lean. (Seiri, Seiton, Seiso, Seiketsu, Shitsuke). Tanpa 5S, masalah tersembunyi dan pemborosan tidak akan terlihat.
Poka-Yoke (Mistake Proofing)
Mekanisme desain yang mencegah kesalahan manusia terjadi, atau membuatnya langsung terlihat. Tujuannya adalah Zero Defects.
- Contoh Fisik: Colokan USB yang hanya bisa masuk satu arah, sensor yang mematikan mesin jika tangan pekerja masuk area berbahaya.
- Contoh Administratif: Form digital dengan validasi wajib (required fields) yang mencegah pengiriman data tidak lengkap.
Kaizen (Continuous Improvement)
Filosofi perbaikan kecil, inkremental, dan berkelanjutan yang melibatkan setiap orang di organisasi, dari level operator hingga manajemen puncak.
Kaizen Event (Blitz)
Fokus intensif 3-5 hari pada area masalah spesifik. Tim lintas fungsi memetakan proses, mengidentifikasi akar masalah, dan mengimplementasikan solusi segera.
Saran Karyawan
Sistem di mana setiap pekerja didorong memberikan minimal 1 ide perbaikan per bulan. Di Toyota, >90% saran diimplementasikan, membangun rasa memiliki.
6. Contoh Aplikasi & Studi Kasus
UMKM Kuliner: Warung Nasi Goreng “Lean”
Masalah: Pelanggan menunggu 15 menit, bahan sering habis di tengah jam sibuk.
Intervensi Lean:
- 5S: Bumbu ditata di “shadow board” agar mudah diambil.
- Pull System: Memasak nasi goreng hanya saat pesanan masuk (bukan menumpuk di wajan yang akhirnya dingin).
- Poka-Yoke: Takaran bumbu standar menggunakan sendok khusus (mencegah rasa tidak konsisten).
Hasil: Waktu tunggu turun menjadi 5 menit, komplain rasa turun 80%.
Manufaktur: Implementasi SMED
Masalah: Changeover mesin cetak membutuhkan 2 jam, memaksa produksi batch besar (Overproduction).
Intervensi Lean (SMED):
- Pisahkan setup internal (mesin mati) dan eksternal (mesin hidup).
- Konversi setup internal menjadi eksternal (misal: panaskan cetakan sebelum mesin berhenti).
- Gunakan pengencang cepat (quick-release clamps) menggantikan baut manual.
Hasil: Changeover time turun dari 120 menit menjadi 15 menit, memungkinkan produksi batch kecil yang responsif.
7. Video Pembelajaran: Lean Operations
Video Kuliah: Lean Manufacturing & Value Stream Mapping
Durasi: 45-60 menit · Bahasa: Indonesia
Topik: Filosofi TPS, 7 Wastes, VSM Current vs Future State, JIT, Kanban, dan Kaizen.
Catatan: Placeholder untuk video kuliah. Silakan embed URL video yang sesuai di sini.
Panduan Menonton Aktif
- Menit 0–15: Identifikasi 3 jenis pemborosan (Muda, Mura, Muri) dalam contoh yang diberikan.
- Menit 15–30: Pahami perbedaan mendasar antara Push dan Pull system.
- Menit 30–45: Pelajari cara membaca simbol-simbol dasar dalam Value Stream Map.
- Setelah menonton: Lakukan “Gemba Walk” virtual di proses Anda sendiri dan catat 3 potensi pemborosan.
Ringkasan Eksekutif
- Lean = Nilai: Fokus pada apa yang dihargai pelanggan, hilangkan sisanya.
- TIMWOODS: 8 pemborosan klasik yang harus terus-menerus diburu dan dieliminasi.
- VSM adalah peta: Alat terbaik untuk melihat aliran material dan informasi secara holistik.
- JIT & Kanban: Mekanisme pull untuk menghasilkan hanya apa yang dibutuhkan, saat dibutuhkan.
- Manusia adalah kunci: Lean gagal tanpa budaya Kaizen dan pemberdayaan karyawan untuk mengidentifikasi masalah.
- Perfection is a journey: Lean bukan proyek dengan tanggal selesai, melainkan cara berpikir yang terus-menerus.
Referensi Utama
- Womack, J. P., & Jones, D. T. (2003). Lean Thinking: Banish Waste and Create Wealth in Your Corporation. Free Press.
- Liker, J. K. (2004). The Toyota Way: 14 Management Principles from the World’s Greatest Manufacturer. McGraw-Hill.
- Rother, M., & Shook, J. (2003). Learning to See: Value Stream Mapping to Create Value and Eliminate Muda. Lean Enterprise Institute.
- Shingo, S. (1986). Zero Quality Control: Poka-Yoke. Productivity Press.
FAQ Lean Operations
Apa perbedaan utama antara Lean dan Six Sigma?
Lean berfokus pada kecepatan dan eliminasi pemborosan (aliran), sedangkan Six Sigma berfokus pada konsistensi dan eliminasi variasi (kualitas). Lean Six Sigma menggabungkan keduanya untuk hasil optimal.
Apakah Lean hanya berlaku untuk manufaktur?
Tidak. Prinsip Lean sangat efektif di jasa, kesehatan (Lean Healthcare), pengembangan perangkat lunak (Lean Software Development), dan administrasi (Lean Office).
Mengapa Overproduction dianggap pemborosan terburuk?
Karena memproduksi lebih dari yang dibutuhkan akan menyembunyikan masalah lain (seperti defect atau downtime) di balik tumpukan inventori, sekaligus mengikat modal kerja dan ruang penyimpanan.
Apa itu Poka-Yoke?
Poka-Yoke adalah mekanisme “pencegah kesalahan” yang dirancang untuk membuat kesalahan menjadi tidak mungkin terjadi atau langsung terlihat, sehingga mencegah cacat sampai ke pelanggan.